Artisanat & Histoire
Comment un morceau de fer brut est transformé en un chef-d'œuvre tranchant comme un rasoir grâce à des traditions séculaires.
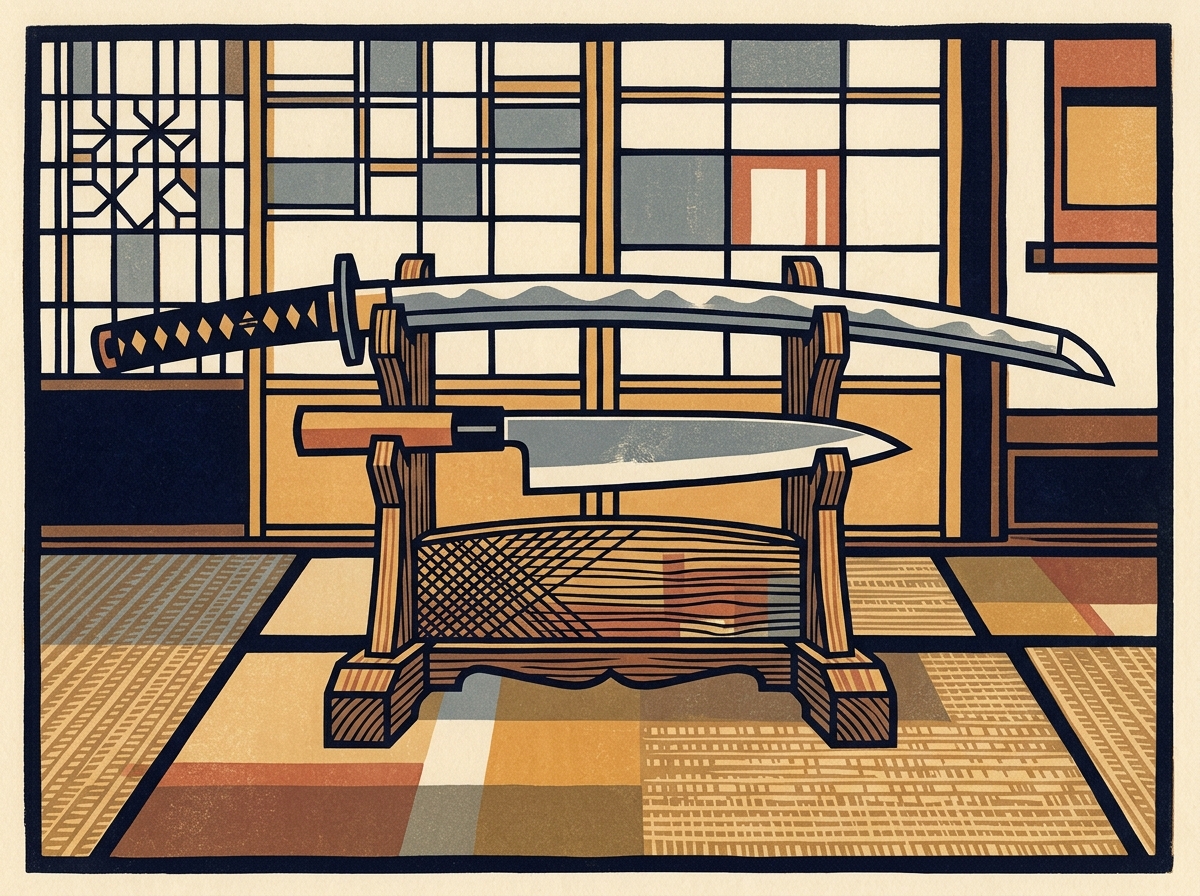
L'Évolution du Katana au Couteau de Cuisine
Pendant la période des provinces en guerre, les forgerons japonais devaient créer des sabres ultimes—des lames qui ne se plieraient pas, ne casseraient pas et garderaient leur tranchant. À l'ère d'Edo, apportant 260 ans de paix, ils ont réorienté leur savoir-faire vers des outils quotidiens comme les faucilles, les couteaux à tabac et les ciseaux.
La transition finale a eu lieu en 1876 avec l'édit Haitorei (abolition du port du sabre). Les forgerons se sont réinventés dans la coutellerie civile. Aujourd'hui, leurs descendants forgent des couteaux de cuisine exceptionnels avec le même feu et le même dévouement.
Les 10 Étapes de la Forge de Sakai
Une tradition séculaire de forge au feu et soudage thermique. Chaque lame est forgée à la main, guidée par la maîtrise intuitive du maître forgeron.
1. Hagane-tsuke (Soudure de l'acier)
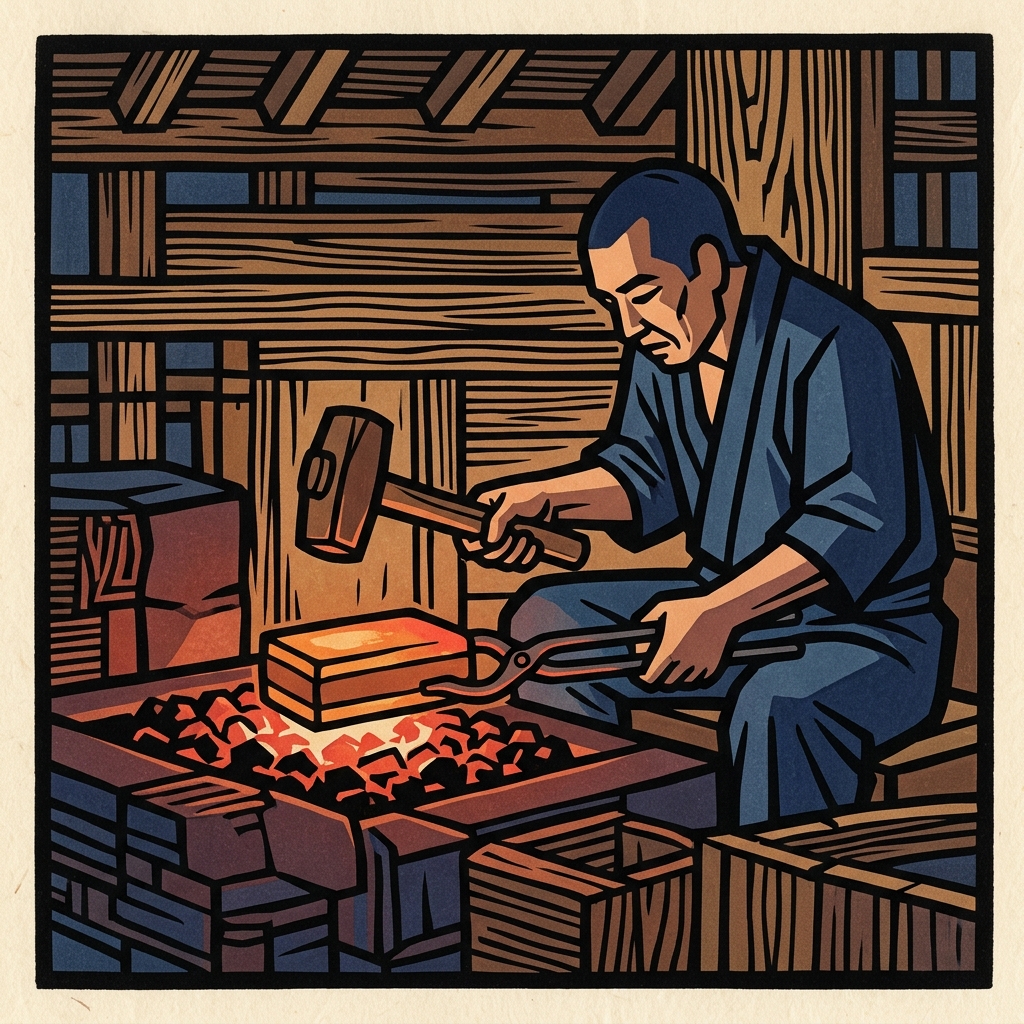
Soudage à chaud du fer doux (jigane) et de l'acier au carbone (hagane). Le fer chauffé au rouge est martelé, assemblé à l'acier à l'aide d'un fondant, puis chauffé au foyer pour les fusionner.
2. Sakizuke & Kiriotoshi (Préformage & Découpe)
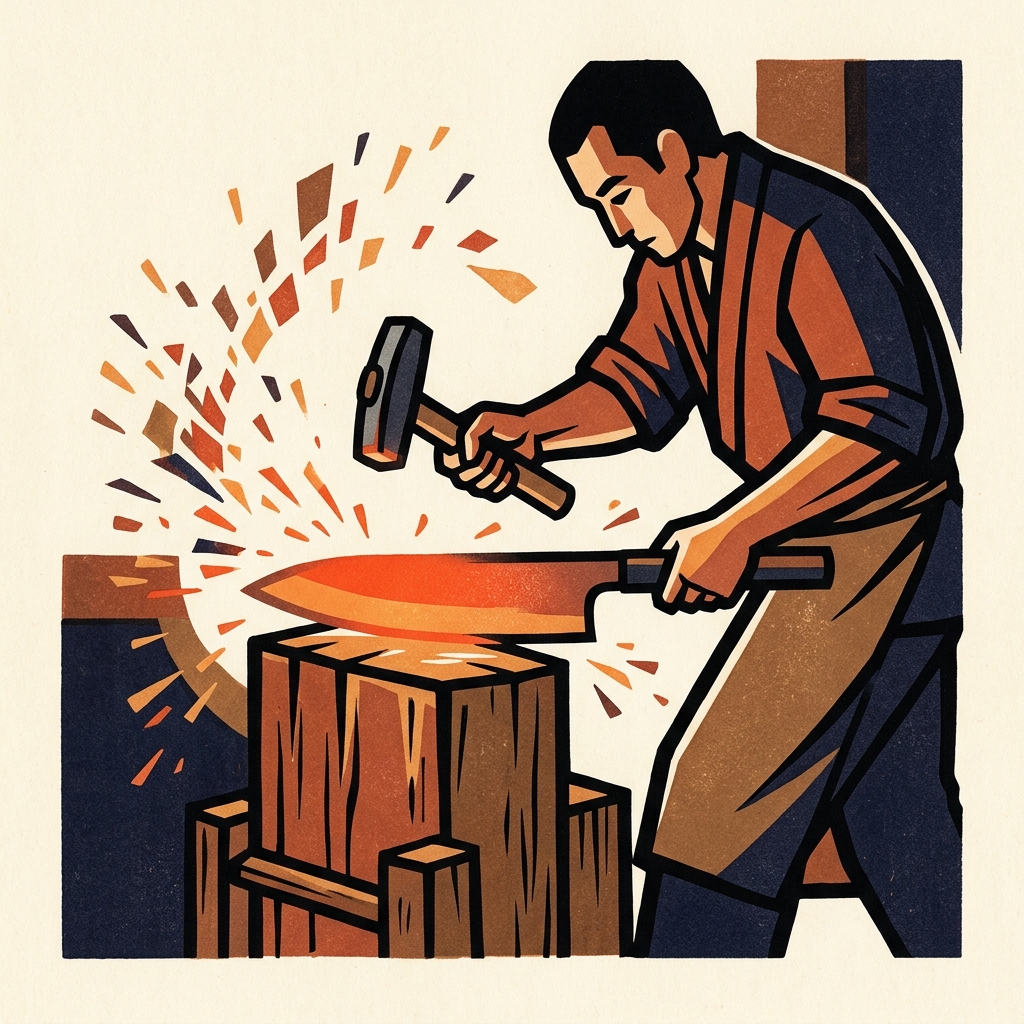
Au marteau mécanique, le matériau est martelé pour lui donner l'ébauche du couteau. Le martelage affine l'union des métaux et allonge la pièce, avant de couper l'excédent au burin.
3. Nakagotori & Seikei (Façonnage de la soie)
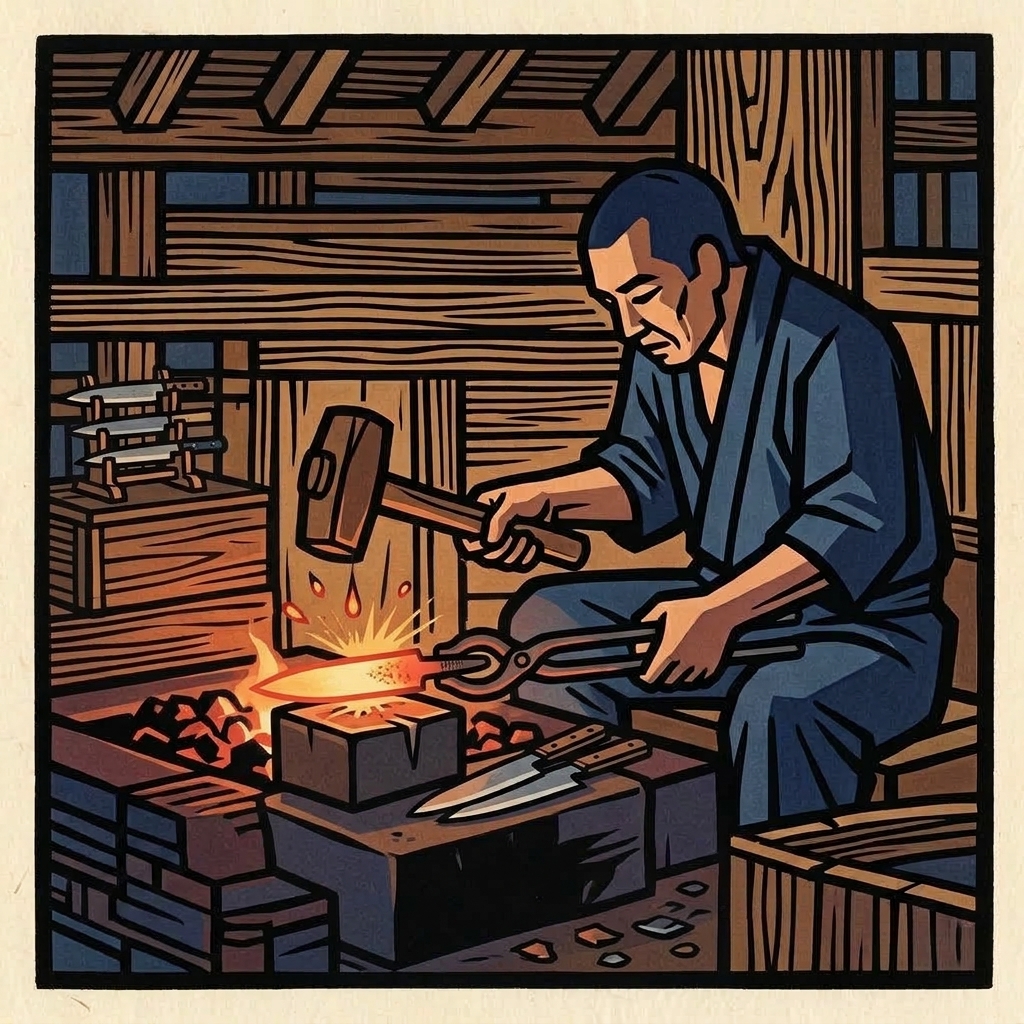
La pièce est réchauffée au four et mise en forme au marteau. La soie (nakago), partie qui s'insérera dans le manche, est allongée et minutieusement façonnée.
4. Yakinamashi (Recuit thermique)
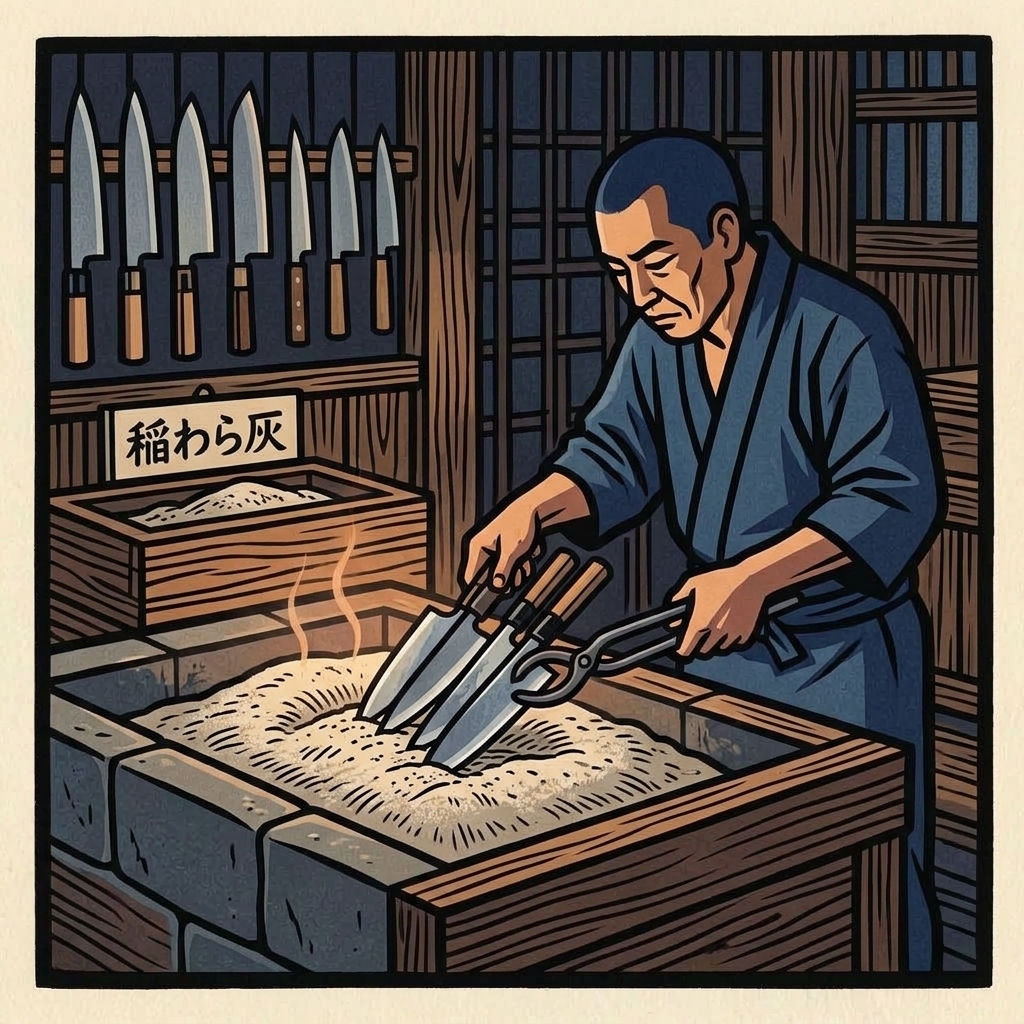
Le couteau ébauché est placé dans de la paille de riz pour refroidir très lentement dans les cendres. Ce recuit élimine les tensions internes et prépare la structure aux finitions.
5. Aratataki & Urasuki (Martelage & Évidement)
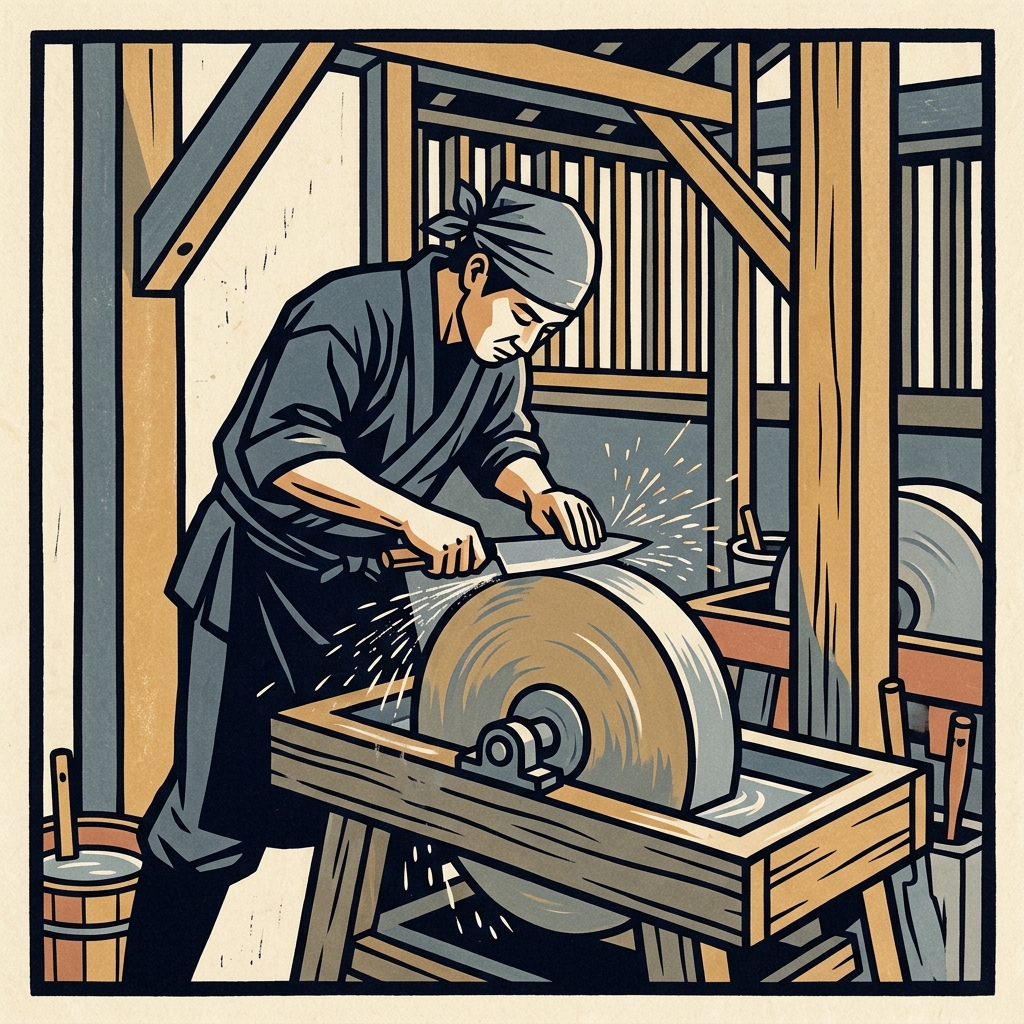
La calamine est éliminée au marteau, puis la lame subit un martelage à froid. Le verso (côté acier) est meulé pour créer un creux concave (urasuki), réduisant la friction lors de la coupe.
6. Tachimawashi (Planage & Détourage)
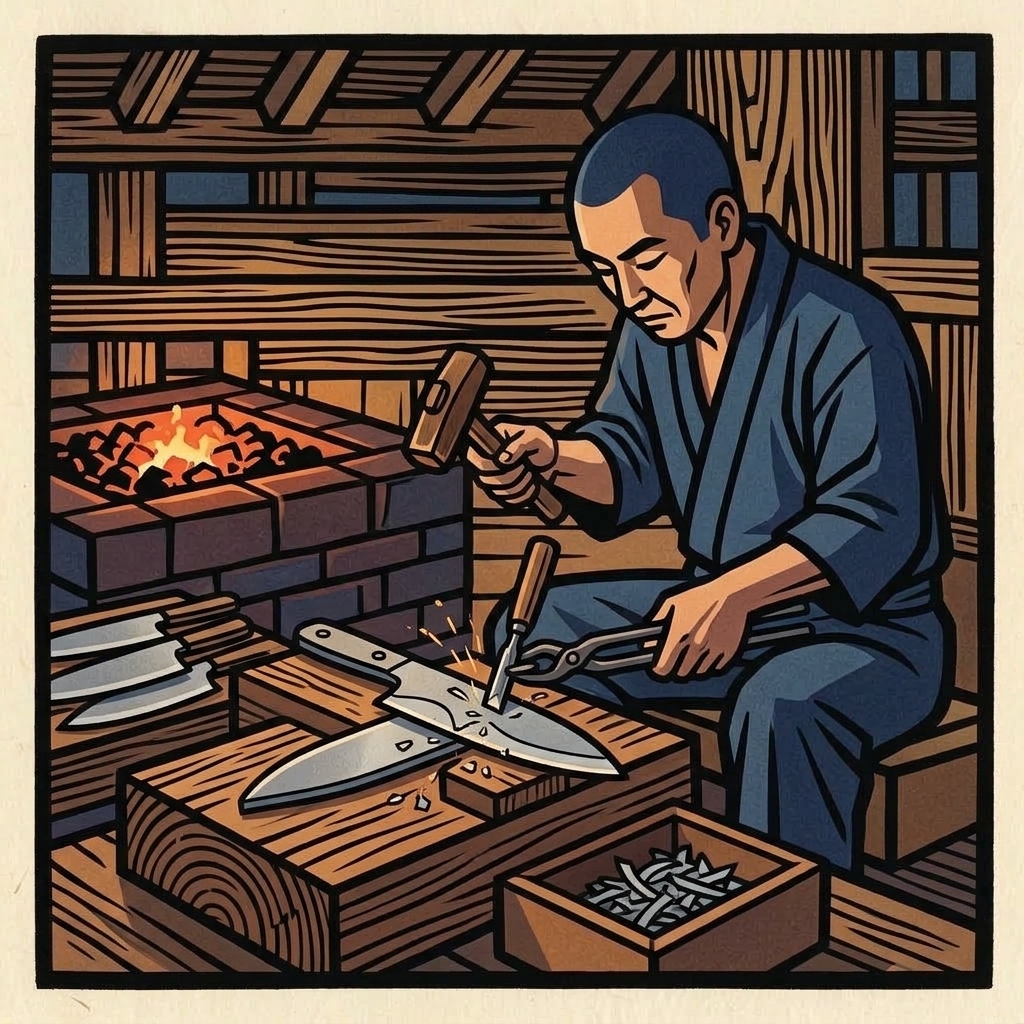
La lame est méticuleusement martelée pour densifier le grain de l'acier et corriger les déformations, puis détourée le long d'un gabarit pour définir la forme définitive.
7. Kokuin-uchi & Surimawashi (Poinçonnage)
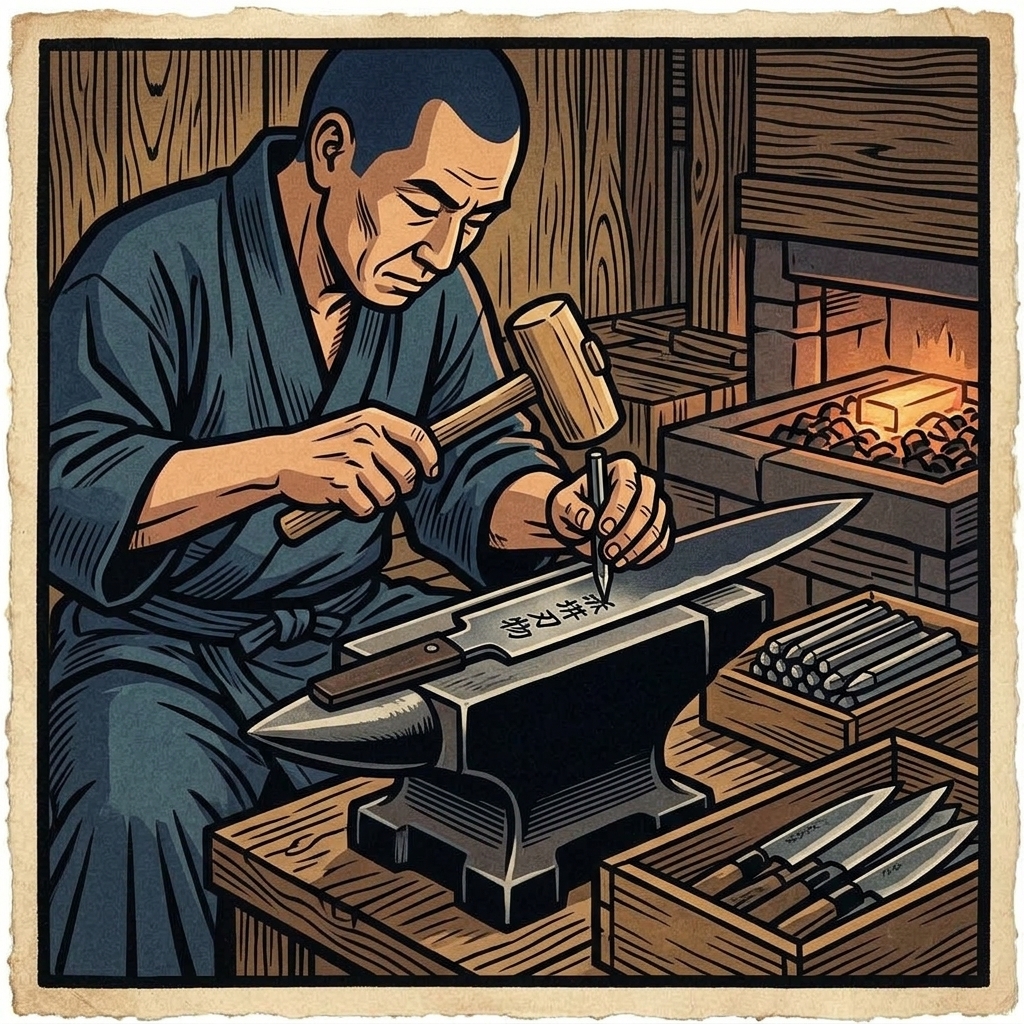
Après vérification de la rectitude, la marque du forgeron est gravée au burin sur le verso. La lame est ensuite meulée pour lisser les lignes, puis corrigée au marteau.
8. Doro-nuri & Yaki-ire (Enduit d'argile & Trempe)
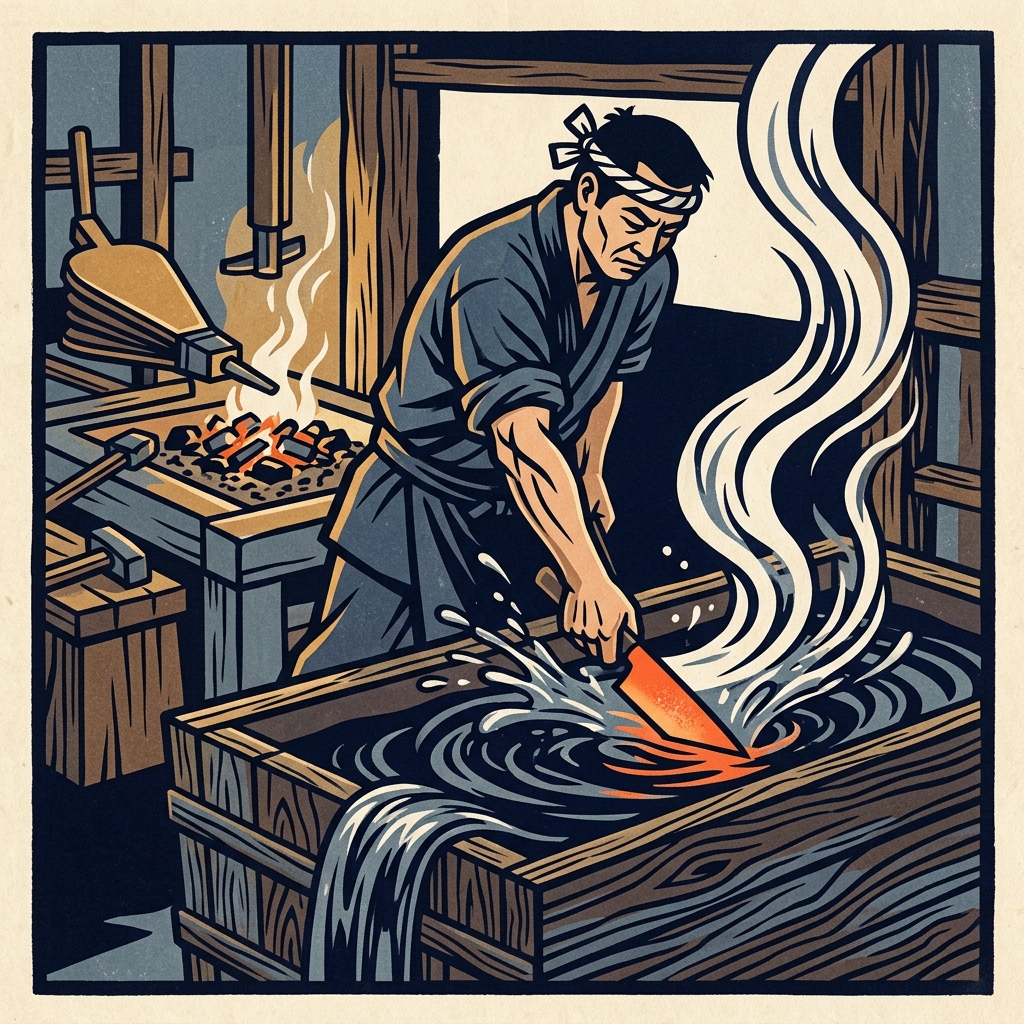
Une pâte d'argile est appliquée pour éliminer les impuretés et réguler le choc thermique. Chauffée entre 750 et 800°C, la lame est plongée dans l'eau : la dureté maximale de l'acier est atteinte.
9. Yaki-modoshi (Revenu thermique)
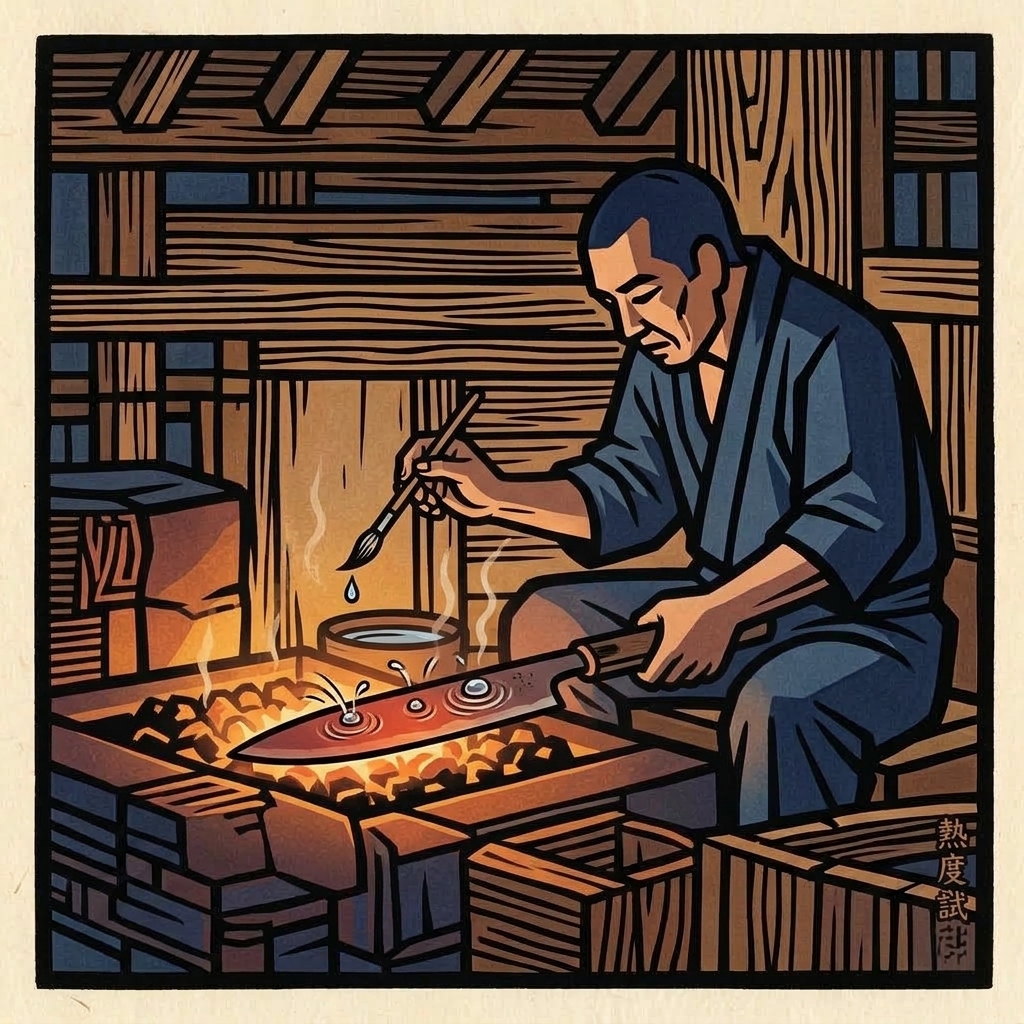
L'argile est retirée et la lame est réchauffée à 160-180°C. Les maîtres forgerons évaluent la température au comportement d'une goutte d'eau. Ce revenu donne à la lame ténacité et élasticité.
10. Hizumi-naoshi (Redressage final)
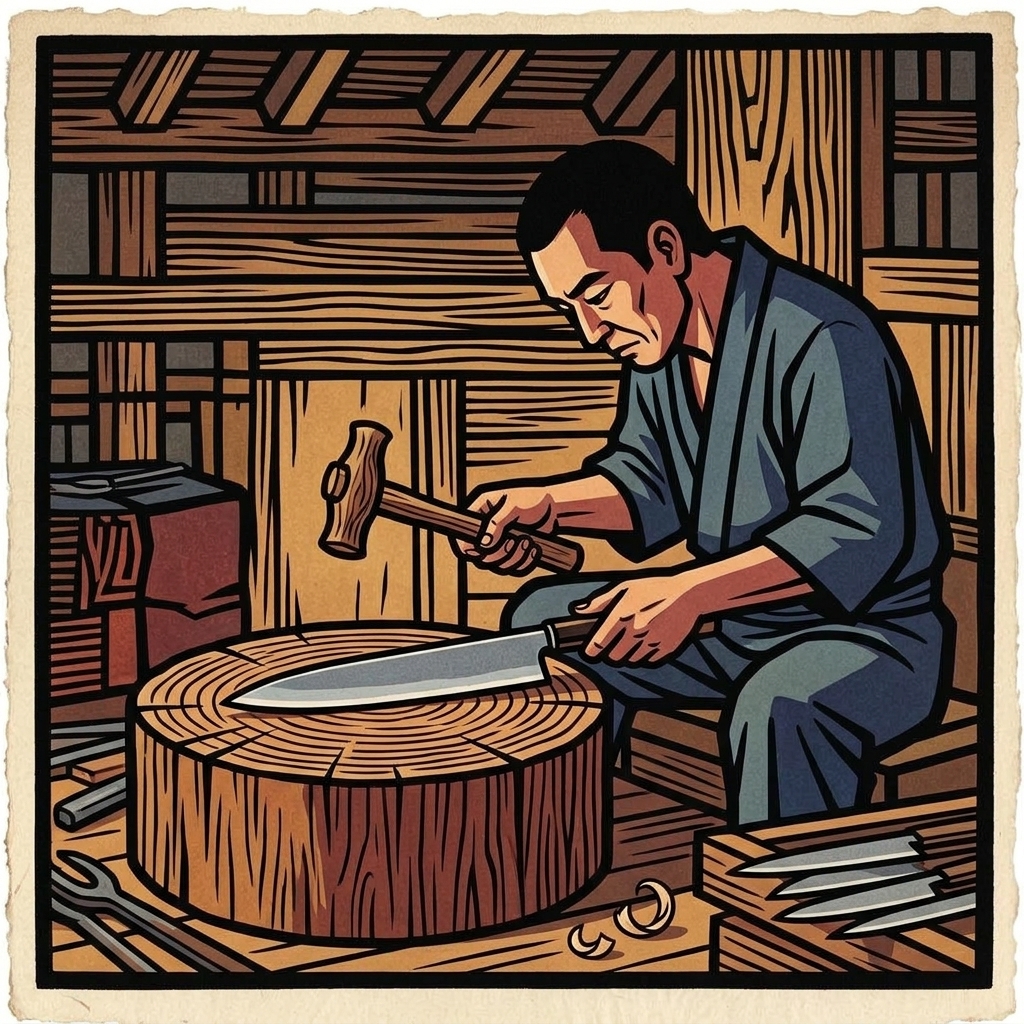
Pour rectifier les déformations dues au choc thermique, la lame est posée sur un billot de bois et redressée au marteau jusqu'à rectitude absolue, achevant le travail de forge.